

 ENG
En PP-kartonglinje som producerar 1,5 mm plåt vid 350 kg/h går bra på morgonen, sedan avviker tjockleken med 0,2 mm efter ett byte av skärmpaket. Operatören sträcker sig efter avlägsningskontrollen, men den verkliga orsaken är vanligtvis formtemperaturen som tappar stabilitet när extruderns mottryck ändras. Vid extrudering av PP- och PE-skivor beror kvaliteten på att hela linjen - extruder, form, rullstapel, kyltransportör och fräs - fungerar som ett system. Att förstå dessa interaktioner är det som gör att ett team snabbt kan hitta fel och hålla brädet i tolerans.
Vad är en PP PE-kortextruderingslinje?
En extruderingslinje för PP PE-skivor är ett kontinuerligt produktionssystem som smälter polypropen- eller polyetenpellets och formar dem till platt plåt eller kartong. Typisk färdig tjocklek är 0,3–30 mm, och skivans bredd är vanligtvis 1 000–2 500 mm beroende på den platta formen och polerrullens bredd.
Processen går i sex steg, och varje steg måste matchas med nästa, annars uppstår defekter.
- Utfodring — Pellets och tillsatser doseras i behållaren. gravimetriska matare stabiliserar produktionen när formuleringen ändras.
- Smältning och förmedling — skruven smälter polymeren och skapar ett stabilt tryck; otillräckligt vridmoment visar sig som stigande.
- Filtrering och dö — en skärmväxlare tar bort geler och föroreningar, och den platta formen sprider smältan jämnt över hela bredden.
- Polering — en stapel med tre valsar pressar smältan till målmåttet och kontrollerar ytglansen.
- Kylning — rullar eller kylbäddar tar bort värmen gradvis för att undvika skevhet och kvarvarande spänningar.
- Dra och kapning — avdragaren håller spänningen konstant; en sax, såg eller upprullare gör den slutliga längden.
Schemat nedan visar en typisk enskruvsbaserad linje. För formuleringar som behöver intensiv blandning - fylld PP, färgförråd eller återvunnet innehåll - samroterande dubbelskruvsextrudrar är ofta föredragna som smältenhet på grund av deras högre dispersiva blandningskapacitet.
Kärnkomponenter som avgör styrelsens kvalitet
Extrudern, formen och polervalsstapeln bildar kvalitetstriangeln i en brädlinje. Om en är underdimensionerad eller inte matchar, visar tavlan det omedelbart. Tabellen listar huvudkomponenterna och de typiska defekterna de orsakar när matchningen är fel.
| Komponent | Huvudfunktion | Typisk defekt om den inte matchar |
|---|---|---|
| Extruder | Smälter polymer, ger jämn smälta | Effekten stiger, smälttemperaturfluktuationer |
| Skärmväxlare | Tar bort geler och föroreningar | Svarta prickar, formlinjer |
| Platt form | Fördelar smälta över bredden | Tjocka eller tunna kanter, ojämn tjocklek |
| Polering stack | Ställer in tjocklek och ytfinish | Vågig yta, glansskillnader |
| Kylning section | Tar bort värme utan att skapa stress | Curling, förlust av platthet |
| Drag-off och kutter | Behåller spänningen, skär till längden | Längdvariation, repad yta |
Skruvmoment är den mest underköpta specifikationen ombord på linjer. En linje som kör mjuka pellets med 5 Nm/cm³ kan stanna när samma skruv möter 30 % återvunnet fling- eller kalciumkarbonatfyllmedel. Tillverkare som planerar att ändra formuleringar senare bör köpa en maskin med högre vridmoment från början.
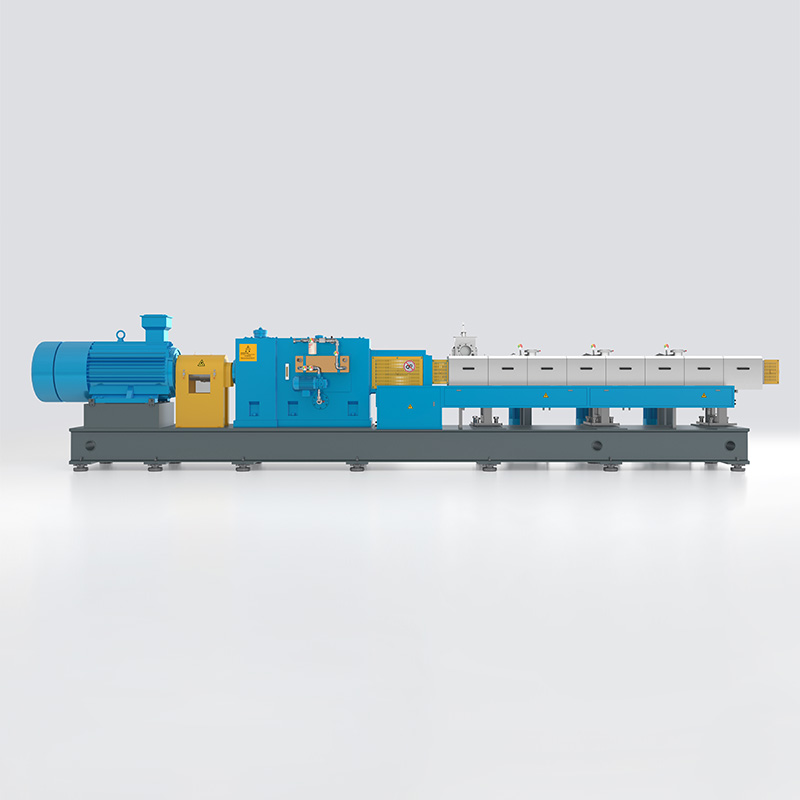 KTS High Performance Twin-Screw Extruder för modifierad teknisk plast KTS-serien erbjuder ett specifikt vridmoment på 14 Nm/cm³, vilket gör den lämplig för högviskösa och modifierade tekniska plaster. Om din linje kan bearbeta återvunna fling- eller mineralfyllmedel, hjälper denna design med högre vridmoment att bibehålla genomströmningen och undvika att den stannar. Visa produkt →
Processtemperaturer som bestämmer arkkvaliteten
PP och PE är semikristallina. Cylindern måste värma polymeren väl över dess smältpunkt, medan form- och valstemperaturer styr ytfinish och slutlig kristallinitet. Korrekta zoninställningar är det snabbaste sättet att skära skrot.
| Zon | PP börvärde | HDPE börvärde |
|---|---|---|
| Matningszon | 50–80 °C | 50–70 °C |
| Fatzon 1 | 180–200 °C | 170–190 °C |
| Fatzoner 2–4 | 200–230 °C | 190–220 °C |
| Adapter och smältpump | 210–230 °C | 200–220 °C |
| Platt form | 200–230 °C | 190–220 °C |
| Rullstapel | 60–100 °C | 60–90 °C |
Smälttemperaturfönstren för de två polymerfamiljerna jämförs nedan.
En praktisk regel: om skivans yta blir matt eller sträv, kontrollera formtemperaturen först. Ett fall på 20 °C vid formläppen kan skapa samma defekt som en sliten rulle. Håll en temperaturlogg per produkt och jämför den med tidigare bra körningar.
Utdatahastigheter och linjestorlek
Produktionen avgör hur många kvadratmeter kartong linjen kan producera per timme, och det är det första antalet köpare jämför. Diagrammet visar typiska effektområden för PP-plåt av extruderingskvalitet på enskruvslinjer med olika skruvdiametrar.
Dimensionering är en balans mellan skruvutgång, formbredd och valsbredd. En 120 mm extruder vid 400–600 kg/h kan fylla en 1 200 mm dyna med 2 mm skiva; samma genomströmning på en 2 500 mm stans ger tunnare plåt om inte skruvhastighet och stansgap justeras. Alltid storlek från din målproduktlista, inte från maximal skruveffekt.
För stor kapacitet håller en högvolymsextruder med djupare öppningar produktionen hög vid lägre skruvhastighet, vilket sänker smälttemperaturen och energikostnaden per ton.
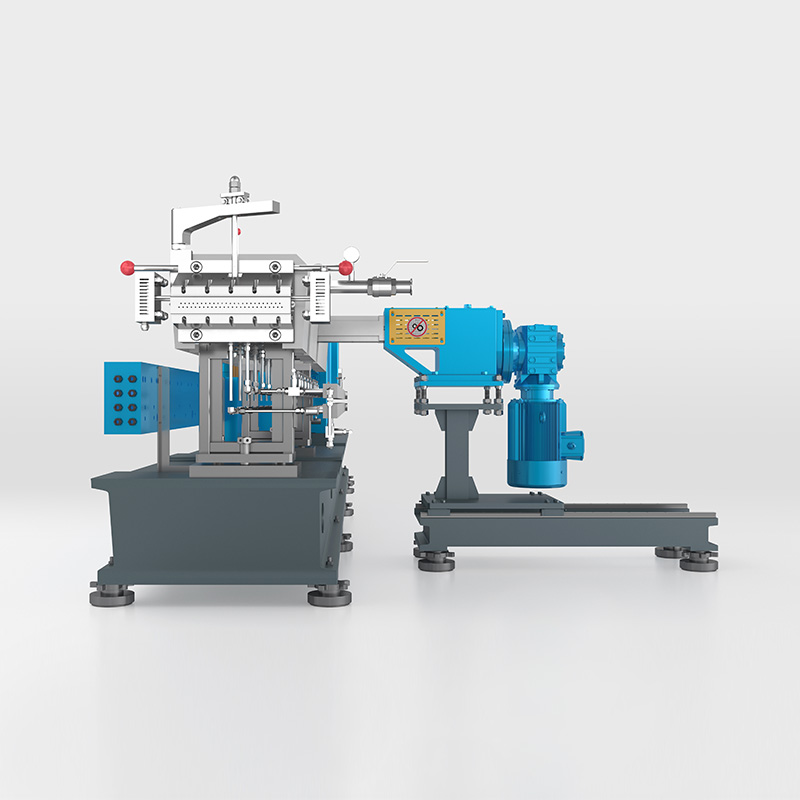 KTD högvolymextruder med djupa skruvar för applikationer med hög fyllning KTD-serien har ett specifikt vridmoment på 11 Nm/cm³ och ett högt spårdjup, designat för högfyllande, reaktiva och värmekänsliga material. Den passar linjer med stor kapacitet där lägre skruvhastighet och djupare flygningar kan minska smälttemperaturen och energikostnaderna. Visa produkt →
PP vs PE: Hur materialbeteende ändrar inställningen
Att välja PP eller PE ändrar maskininställningarna mer än de flesta köpare förväntar sig. Radardiagrammet sammanfattar egenskapsbalansen som driver styrelsedesign och processbeslut.
Tre skillnader betyder mest på golvet. HDPE smälter 10–20 °C lägre än PP, så fattemperaturen sänks. PE krymper mer vid kylning, så rullstapeln och kylsektionen måste kontrollera planheten istället för att bara dra åt plåten. PP ger en styvare bräda; PE ger bättre slaghållfasthet och kemikaliebeständighet vid låg temperatur.
| Egendom | PP | HDPE | Effekt på linjen |
|---|---|---|---|
| Densitet (g/cm³) | 0,90–0,91 | 0,94–0,96 | Högre skivvikt per kvadratmeter för PE |
| Smältområde | 160–170 °C | 130–140 °C | Lägre cylinderbörvärden för HDPE |
| Stelhet | Högre | Måttlig | PP tillåter nedmätning för samma styvhet |
| Krymper vid kylning | 1,0–2,5 % | 2,0–4,0 % | HDPE behöver mer kontrollerad kylning för att hålla sig platt |
| Ytglans | Bra | Lägre | Rulltemperatur inställd högre för PP-glans |
Vanliga tillämpningar av PP och PE Board
Marknaderna för PP- och PE-skivor överlappar varandra, men varje material leder i olika kategorier. Att matcha material till applikation är vanligtvis den första frågan som kunderna ställer.
- Termoformande förpackning: PP-ark för brickor, matbehållare och färdigmatsförpackningar; stabil tjocklek behövs för jämn väggfördelning.
- Papper och kontorsmateriel: transparent PP-skiva för mappar, presentationsomslag och pärmar; Här spelar hög glans och låg dimma roll.
- Konstruktion och formsättning: PE-skiva för skyddsfoder, kabeldistanser och återanvändbara formpaneler; slaghållfasthet och fuktbeständighet är nyckeln.
- Bilinteriör: PP-bräda för stövelskydd och trimstöd; långvarig värmebeständighet och dimensionsstabilitet är avgörande.
- Kemikalie- och livsmedelskontakt: PE skärbrädor och tankliners; beständighet mot kemikalier och rengöringsmedel är viktigare än glans.
En tillverkare som växlar mellan applikationer ändrar linjeinställningar, men samma linje hanterar vanligtvis hela sortimentet om skruv- och rullstapeln var specificerad för det.
Hur man väljer en PP PE-skiva extruderingslinje
En styrelselinje är en investering på 10 till 20 år. De fem kontrollerna nedan förhindrar de vanligaste misstagen i nya linjeprojekt.
- Matcha vridmomentet till formuleringens färdplan. Om framtida produkter kan innehålla fyllmedel, återvunnet innehåll eller flamskyddsmedel, välj en extruder med högre vridmoment nu; eftermontering av vridmoment senare är mycket dyrare.
- Storlek på dynans bredd och tjocklek till din faktiska produktlista. En bred stans är effektiv för bred kartong men slösaktig för en smal produkt som körs tre dagar i veckan.
- Inspektera polerrullstapeln. Rulldiameter, kromfinish, oberoende gapjustering och kylkretsar definierar den maximala glans och planhet du kan sälja.
- Kontrollera avdrag och fräs vid maximal linhastighet. Många linjer begränsas av nedströms dragning och skärning långt innan extrudern når sin utgång.
- Bekräfta leverantörens supportstruktur. Driftsättning, reservdelar och processutbildning avgör hur snabbt linjen når designeffekt.
Skruvmomentet har den starkaste effekten på långsiktig flexibilitet. Detta vridmoment och effektanalys förklarar varför elsystemet aldrig bör vara underdimensionerat.
Om du redan kör en linje och begränsningen är kapacitet eller produktbyte, a renoveringsprojekt kan modernisera extrudern och nedströms till lägre kapitalkostnad.
Slutligen, var realistisk om automatisering. En grundlinje med manuellt skärmbyte är billigare att köpa och lättare att underhålla; snäva toleranser eller en liten besättning motiverar automatisk mätning. För standardprodukter täcker en kostnadseffektiv serie kärnprocessen och lämnar budget för den automatisering som betyder mest.
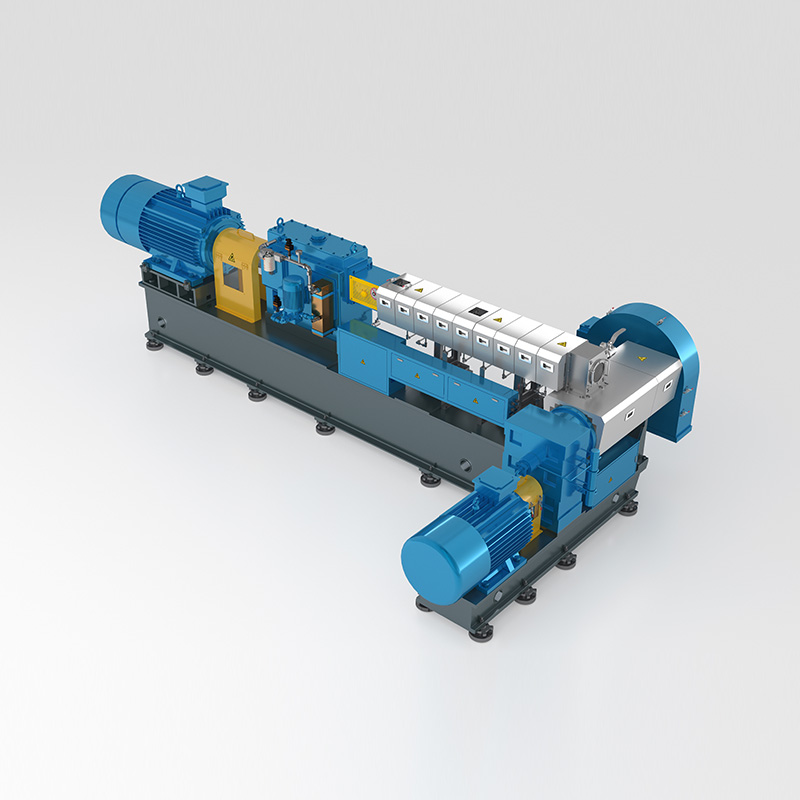 ECO kostnadseffektiv extruderserie för budgetmedvetna blandare ECO-serien ger ett specifikt vridmoment på 9 Nm/cm³, vilket erbjuder ett ekonomiskt alternativ för att tillverka modifierad teknisk plast. Den matchar standardprodukternas behov, vilket gör att du kan allokera budget till automatisering eller andra processkontroller som betyder mest. Visa produkt →
Vanliga frågor
Q1. Vad är skillnaden mellan extrudering av PP- och PE-skivor?
PP-skiva är styvare, mer transparent och tål högre temperaturer, medan PE-skiva ger bättre kemisk beständighet och slaghållfasthet vid låg temperatur. Huvudlinjeskillnaderna är fattemperatur, valstemperatur och kylkontroll.
Q2. Vilket tjockleksområde kan en extruderingslinje av PP-skivor producera?
En typisk linje täcker 0,3 mm till 30 mm. Tunn plåt förlitar sig på exakt rullgap och hög linjehastighet; tjock skiva behöver lägre hastighet och en längre kylsektion för att förhindra sjunkmärken.
Q3. Kan samma linje bearbeta både PP och PE?
Ja, de flesta linjer kan växla mellan PP och PE. Omställningen kräver nya temperaturbörvärden, justering av valstemperaturen och vanligtvis en reningsblandning. Skruven måste vara konstruerad för båda smältviskositeterna.
Q4. Hur mycket kostar en extruderingslinje av PP PE-skivor?
Kostnaden beror på extruderstorlek, formbredd, nedströmskonfiguration och automationsnivå. För att få ett realistiskt antal, skicka till leverantören dina målprodukter, tjockleksintervall, bredd och årlig produktion.
F5. Varför har brädan vågiga kanter eller tjockleksvariationer?
De vanligaste orsakerna är instabil smälttemperatur, en sliten skruv eller munstycke, felaktigt valsgap och oöverensstämmelse med avlägsningshastighet. Kontrollera variationen i smälttrycket först - det pekar vanligtvis på extrudern eller silpaketet.
F6. Kan en dubbelskruvextruder användas för tillverkning av PP-skivor?
Ja, extruder med dubbla skruv används när kartongformuleringen innehåller pigment, fyllmedel eller återvunna flingor som behöver intensiv blandning. De möjliggör också in-line-kompoundering, producerar kartong direkt från en anpassad formulering.


