

 ENG
En glasfylld PA66-del som spricker i ett falltest får vanligtvis skyllan på formcellen. Spåra det tre veckor tillbaka och partiet skars från en blandning vars glasbuntar aldrig öppnades helt, eller vars fuktighet låg på 0,25 % istället för 0,10 %. Konstruerade polymerföreningar bestäms långt före injektionsenheten - i formulering, matning, smältblandning och pelletsbehandling.
Den korta versionen: ett sammansatt datablad är ett tak, inte ett löfte. Det som når pressen är resultatet av en processkedja där varje steg har en tolerans och den bredaste toleransen vinner. Genomgången nedan följer den kedjan från tillsatssilon till sikten.
Vad är konstruerade polymerföreningar egentligen
En ingenjörspolymer är en hartsfamilj - PA6, PA66, PBT, POM, PC, PPS, PPA - vald för ett temperaturtak, ett hållfasthetsgolv eller ett krav på kemikaliebeständighet. En förening är att harts efter förstärkning, fyllmedel, slagmodifierare, flamskyddsmedel och stabilisatorer har smältblandats in i den och skurits till pellets med en definierad, repeterbar egenskapsuppsättning. Två leverantörer kan både skicka "PA66-GF30" och producera delar som beter sig annorlunda, eftersom kvalitetsnamnet beskriver sammansättning, inte morfologi: fiberlängdsfördelning, dispersionskvalitet och tillsatsplacering ligger utanför namnet.
Den klyftan är där de flesta köprisker lever. En förening är en specifikation, och specifikationen måste skrivas i termer som extrudern faktiskt kan hålla.
| Komponent | Typisk laddning | Funktion | Vanligt fel om fel specificerat |
|---|---|---|---|
| Basharts (PA, PBT, POM, PC, PPS) | 50-90 % | Lastväg, temperaturtak, kemikaliebeständighet | Fel viskositet, svag dispersiv blandning |
| Glasfiber | 10-50 % | Styvhet, krypmotstånd, dimensionsstabilitet | Fibernötning, sköra hörn |
| Mineralfyllmedel (talk, wollastonit, kalciumkarbonat) | 5-40 % | Skevningskontroll, yta, kostnad | Agglomerat, damm, matningsbroar |
| Effektmodifierare och kompatibilisator | 3-15 % | Duktilitet, fasvidhäftning | Övermjukning, plåt ut på verktyg |
| Flamskyddssystem | 5-25 % | UL 94 V-0 mål, glödtrådsprestanda | Mekanisk förlust, skruvkorrosion |
| Stabilisatorer, smörjmedel, kärnbildningsmedel | 0,1–2 % | Processstabilitet och livslängd | Matardrift vid mycket låga hastigheter |
Densitet är det snabbaste fingeravtrycket av vad som faktiskt finns i påsen. En 30 % glasfylld PA66 ligger nära 1,36 g/cm³, en snygg PA66 nära 1,14. En siffra som glider mellan leveranserna betyder att lastningen har glidit - eller så har omslipningsförhållandet.
Fyra formuleringsspakar och vad var och en kostar
Nästan varje ingenjörsblandning är en förhandling mellan fyra spakar. Flytta en och de andra brukar flytta tillbaka.
- Förstärkning. Glasfiber från 10 till 50 viktprocent lyfter modul och krypmotstånd och drar ner töjningen hårt. Över ungefär 40 % blir fiberbrott under blandning den begränsande faktorn snarare än själva belastningen.
- Effektmodifiering och kompatibilisering. Kopplingsmedel och elastomera modifieringsmedel köper tillbaka skårad slag och fasvidhäftning; överdrivna, de mjukar upp delen och kan plåtas ut på verktyg.
- Flamskydd. Halogenfria fosfor- eller metallhydroxidsystem behöver ofta 15-25 % belastning, vilket kostar mekanisk prestanda och kan angripa oskyddade skruvkomponenter. Vägriktningen i branschen är mot reaktiv, molekylärt bunden flamskyddskemi snarare än passiva tillsatser.
- Stabilisering och smörjning. Under 2 % av formuleringen och den vanligaste källan till drift, eftersom vid dessa hastigheter blir ett matarfel på några gram per timme ett formuleringsfel.
Två påtryckningar omformar dessa avvägningar. Återvunnet och biobaserat råmaterial kommer med variabelt smältflöde och kontaminering, så blandningsfönstret måste vara bredare än specifikationen. Samtidigt fortsätter elektriska applikationer - högspänningskontakter, samlingsskenor, batterihus - att trycka spårningsindex och flamvärden uppåt medan väggsektionerna blir tunnare.
Dispersion, inte laddar, avgör om föreningen fungerar
Compounding utför två olika blandningsjobb. Distributiv blandning sprider partiklar jämnt genom smältan; dispersiv blandning bryter isär agglomeraten och väter individuella fibrer eller fyllnadsplättar. En skruv som är bra på det ena är inte automatiskt bra på den andra, varför skruvkonfigurationen - inte bara diametern - är den verkliga specifikationen.
Dispersiv blandning kräver stress, och stress kommer från vridmoment. Högt vridmoment dubbelskruvsextrudrar köp processhöjd: samma genomströmning vid lägre skruvhastighet, eller en hårdare dispersiv zon utan att överhetta smältan. KUNWEI bygger sitt blandningsområde kring ett specifikt vridmoment på upp till 14 Nm/cm³ över skruvdiametrar från 8 mm till 177 mm, vilket sträcker sig över laboratorieförsök och högvolymproduktion i en plattform.
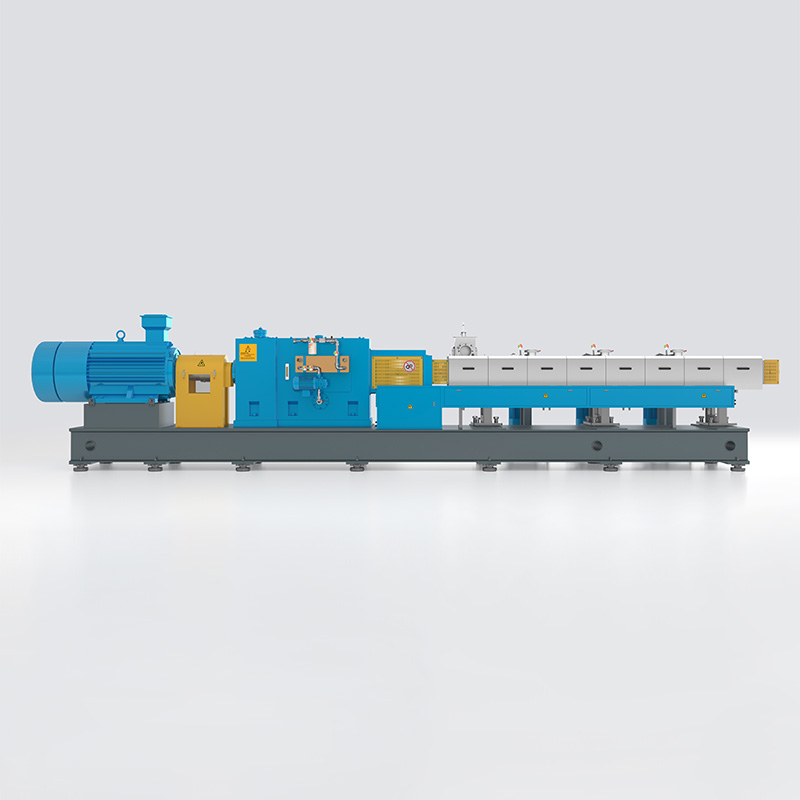 KTS High Performance Twin-Screw Extruder Series Kompounderingsplattform med högt vridmoment som sträcker sig från labb till högvolymmodeller, relevant för dispersiv blandning i fyllda PP-blandningar. Visa produkt →
Matningsnoggrannhet ställer in det verkliga toleransbandet
En 40 % talkfylld PP-blandning behöver 400 kg fyllmedel per ton. En halv procents fel på den strömmen är 2 kg per ton färdig pellet - tillräckligt för att flytta densitet, skevhet och modul utanför en kunds inkommande inspektion.
Gravimetriska förlust-i-vikt matare håller det felet nere genom att väga hela behållaren och dess innehåll; volymetriska enheter driver med bulkdensitet. Där fyllmedel är lätta och fluffiga, höjer sidomatning med undertryckshjälp skrymdensiteten vid inloppet och slutar överbrygga innan materialet når skruven.
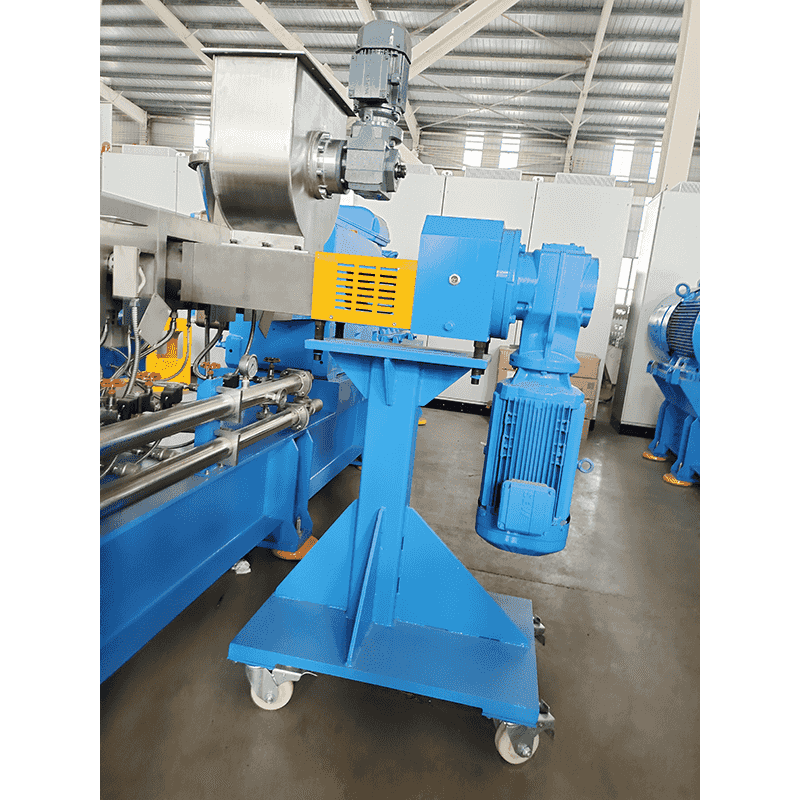 Skruvextruder sidomatare för pulver och fiber Forcerad sidomatning av pulver, kort fiber eller premix, med undertryckshjälp för att förbättra bulkdensiteten och matningseffektiviteten i blandningslinjer. Visa produkt →
Praktisk kontroll: fråga efter matarens repeterbarhet i gram per timme vid din målhastighet, inte som en procentandel av full skala. Fråga sedan hur många sidomatarportar fatet har, och om senare fatsektioner kan omfördelas när nästa formulering kommer.
Skärning, kylning och torkning: där pengar läcker ut
Pelletisering är där en bra förening blir en bra produkt, eller en frakt av böter. Strängpelletering med vattenbad passar glasfyllda kvaliteter där fiberlängdsretention är viktig och strängen förblir rund; undervattens pelletisering hanterar hög genomströmning och mjuka eller klibbiga smältor, och en sluten vattenslinga håller damm borta från växtluften. Vattenring-hot-face-skärning sitter mellan de två och är vanligt på fyllda polyolefiner.
Två siffror är viktigare än maskintypen: finkorn under 1 mm och fukt vid påsen. Glasfiberföreningar avger finkorn vid fräsen och vid varje pneumatisk överföring efteråt, och de finerna är fiberrika, så en skärm som tar bort dem tar också bort en bit av formuleringen. Torkning måste specificeras mot hartset - PA och PBT behöver mycket mer än PE eller PP - och fuktmålet hör hemma i inköpsordern, inte i operatörens minne.
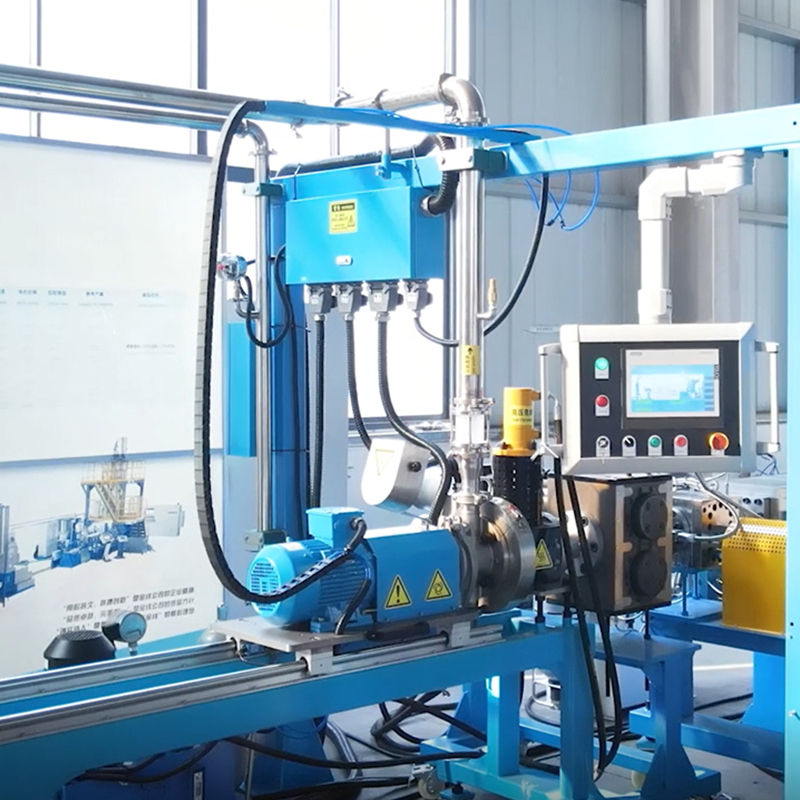 Undervattenspelleteringssystem för extruderade föreningar Stängd pelletsering av undervattensformar omvandlar smält förening till granulat och hjälper till att begränsa damm, med cirkulerande kylvatten för extrudering nedströms linjer. Visa produkt →
Kvalitetsportar värda att skriva in i inköpsordern
Standardtestmetoder tar bort de flesta argument innan de startar. En fungerande portuppsättning för tekniska sammansättningar ser ut så här:
- Dragegenskaper enligt ISO 527-2 eller ASTM D638, med angiven testhastighet - fyllda och ofyllda kvaliteter skiljer sig åt.
- Böjmodul till ISO 178; Charpy- eller Izod-påslag till ISO 179-1 eller ISO 180, skårad och omärkt, vid en angiven temperatur.
- Smältmassflödeshastighet till ISO 1133 vid en angiven temperatur och belastning; densitet till ISO 1183.
- Brandfarlighet enligt UL 94 eller IEC 60695-11-10 med provets tjocklek utropad; jämförande spårningsindex till IEC 60112 för elektriska kvaliteter.
- Fukt vid leverans av Karl Fischer eller förlust vid torkning, plus en pelletsstorleksfördelning och finhaltsgräns.
Defekter är snabbare att jaga när symtomet matchas till det stadium som orsakade det.
| Symptom | Mest troligt stadium | Första saken att kontrollera |
|---|---|---|
| Svarta prickar | Smält, uppehållstid | Döda punkter i skruven, pipslitage, färgbyte |
| Bubblor eller tomrum | Devolatilisering, fukt | Vakuumnivå, ventilationsskick, förtorkning |
| Överdrivna böter | Skärning, överföring | Bladslitage, vattentemperatur, lufthastighet |
| Fiberrik yta, sköra hörn | Dispersion, fibernötning | Skruvkonfiguration, sidomatarposition, formtryck |
| Dimensioner glidande mellan partier | Utfodring, omslipningsförhållande | Matarkalibrering, balans mellan ny-till-omslipning |
Fem frågor att ställa innan du jämför priser
- Vilket specifikt vridmoment och fri volym levererar den angivna maskinen vid min genomströmning? Ett vridmoment utan diameter och volym är marknadsföring.
- Hur många matningsställen och vilka kan sidomatas? Höga fyllmedel och glas går nedströms, inte in i halsen.
- Hur många devolatiliseringssteg och finns det en vakuumport framför formen? Flyktiga ämnen lämnar vid olika punkter beroende på hartset.
- Vilken pelletsväg, och vad kostar en omställning? Strand- och undervattensledningar har mycket olika stilleståndsprofiler vid 5 t/h och vid 500 kg/h.
- Vad är efterbyggnadsvägen? Tunnor, skruvelement och sidomatare bör kunna konfigureras om för nästa formulering, inte bara denna.
Befintliga linjer svarar ofta olika på dessa frågor. En eftermontering, såsom en produktionslinje för plastpelletisering uppgradera, kan lägga till vridmoment och en sidomatare till en bråkdel av en ny maskins kostnad - förutsatt att växellådan och cylinderhålen fortfarande har marginal.