ENG


Om du anger en PMMA-plåtlinje, en profillinje eller en blandningslinje för akrylpellets, är det första beslutet inte skruvdiametern. Det är värmehistorien. PMMA, eller po...
LÄS MERBlandningssystem Tillverkare
-
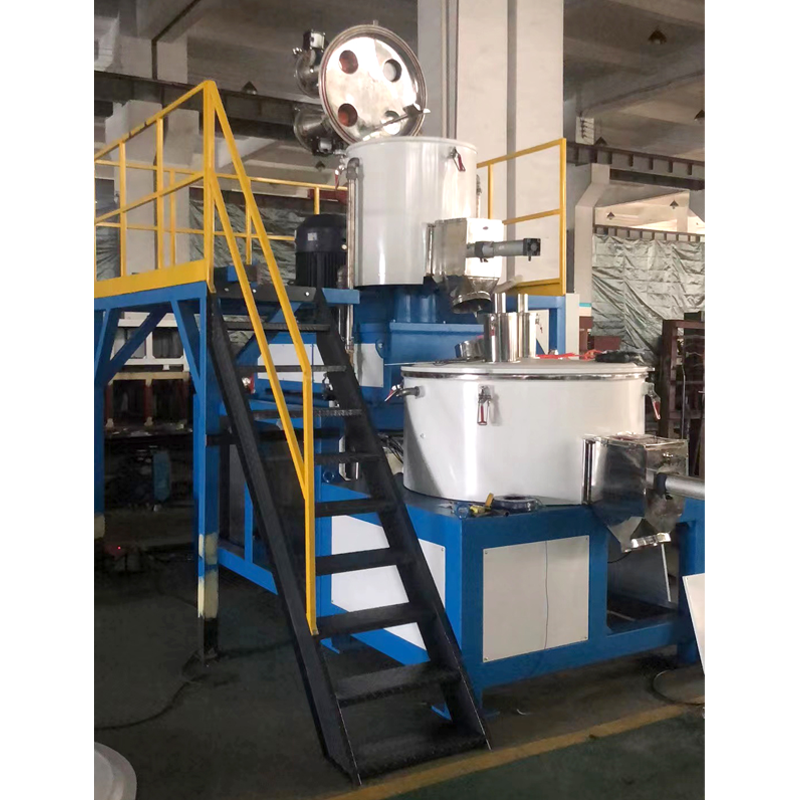
Formelmaterialet kan förblandas i viss utsträckning innan det tillsätts till dubbelskruvsextrudern. Huvudsyftet är att jämn...
Mer
Om
Sichuan Kunwei Langsheng Extrusion Intelligent Equipment Co., Ltd.
Sichuan Kunwei Langsheng Extrusion Intelligent Equipment Co., Ltd. Huvudkontor och produktionsbas ligger i Dujiangyan, Chengdu, Sichuan. Företaget har kontor i Changzhou, Jiangsu, Dongguan, Guangdong och Yuyao, Zhejiang, som perfekt kan täcka inhemska användare av kemikalier, läkemedel och blandningsmodifiering och tillhandahålla ett komplett utbud av försäljning och eftermarknadstjänster Blandningssystem Tillverkare och Blandningssystem Leverantör.Huvudprodukterna är extruder med dubbelskruvar med högt vridmoment. Den har rik erfarenhet inom de tre områdena medicin och medicin, kemisk utrustning och blandningsmodifiering. Den har en komplett linjestödgrupp för blandningsmodifiering och tillhandahåller kompletta linjedesigntjänster för modifieringsindustrin.
Nyckelfärdigt projekt tillhandahållet av Kunwei extrudertillverkningsexperter
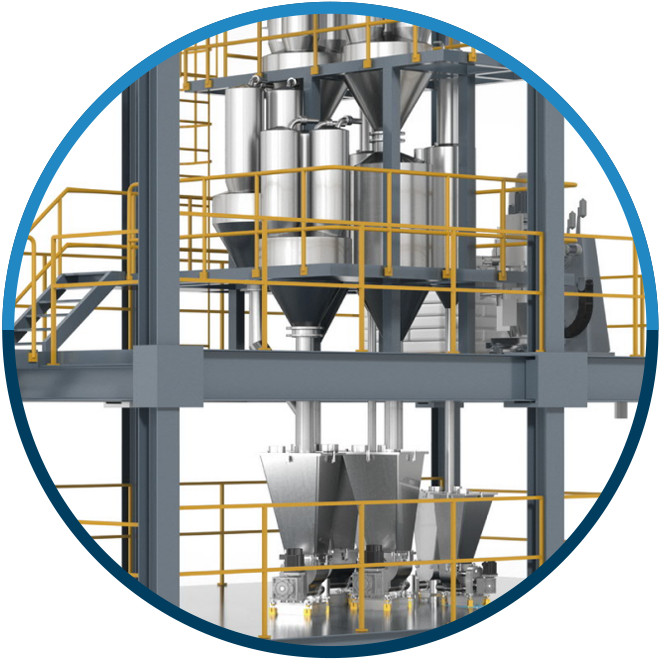
Från rådgivning under process- och produktionsoptimering, installation, systemuppsättning och uppstart ända fram till verifiering av den specifika produktkvaliteten.
- Systemplanering
- Systemlogistik
- Grundläggande utformning av byggnad och infrastruktur
- Gränssnittskoordinering med tredje part
- Projektutveckling
- Utbildning, produktionsstöd och service
Slitage- och korrosionsbeständiga lösningar
Vi erbjuder ett brett utbud av Moc för fat, skruvelement och axlar.
Med vårt exklusivt utvecklade extremt slitage- och korrosionsbeständiga material kunde livslängden på fat förlängas flera gånger jämfört med HIP-material för att kompoundera polymerer med glas- och kolfibrer, keramik- och metallmassor samt oorganiska fyllmedel.
- Nitrerat stål
- Special rostfritt stål
- SAM26/WR13
- Hastelloy
- Nickelbaserad WC
- Koboltbaserad WC
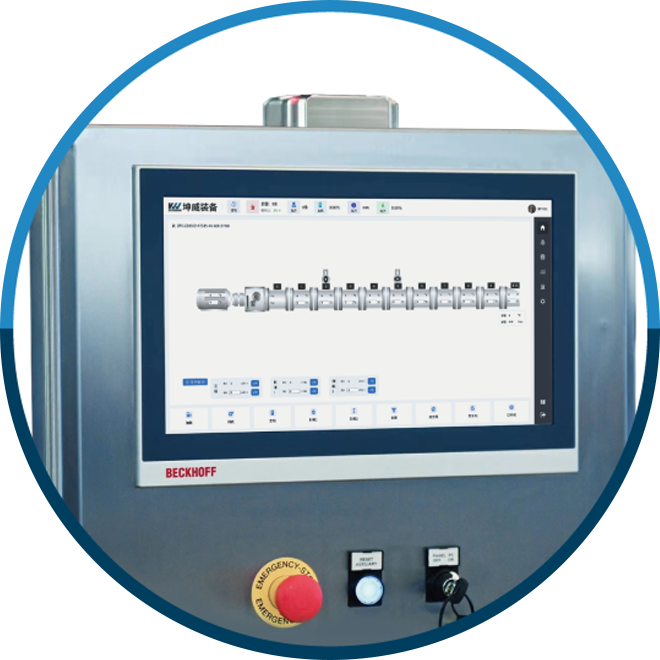
Intelligent kontrollsystem
Det unika intelligenta styrsystemet kan realisera en mängd olika anpassade funktioner för dig, realisera intelligens och dataisering och förbättra driftseffektiviteten och produktionsstabiliteten.
- Mega datalagring och analys
- Kompatibel med alla industriella bussprotokoll
- Maskininlärningsalgoritm för att förutsäga felfunktion och optimera parametrar
Nyheter
-
-
En mixer som kör en 40 mm dubbelskruvlinje får sällan samma pellets två gånger efter att ha flyttat samma TPE-formulering till en 75 mm maskin. Shore A-hårdheten driver t...
LÄS MER -
En halogenfri, lågrökande mantelförening innehåller vanligtvis 55 till 65 viktprocent aluminiumtrihydroxid eller magnesiumdihydroxid. När det mineralet inte är helt deagg...
LÄS MER -
En PP-kartonglinje som producerar 1,5 mm plåt vid 350 kg/h går bra på morgonen, sedan avviker tjockleken med 0,2 mm efter ett byte av skärmpaket. Operatören sträcker sig ...
LÄS MER -
Stå vid en manuell utfodringsstation under ett skift och mönstret upprepas: operatören öser tillsats från en påse, vågen skjuter över, en del ösas tillbaka och rekordet l...
LÄS MER
Investera i våra kostnadseffektiva dubbelskruvextruders för att öka avkastningen på din investering.
Kontakta oss
Kunwei utrustning
Att föra hantverk till framtiden.

Nr 11, Zijin Road, Dujiangyan Economic Development Zone, Chengdu City, Sichuan, Kina
Maskin
Håll kontakten
-

-

+86-28-87228839