

 ENG
Om du anger en PMMA-plåtlinje, en profillinje eller en blandningslinje för akrylpellets, är det första beslutet inte skruvdiametern. Det är värmehistorien. PMMA, eller polymetylmetakrylat, kallas ofta för akryl, och det beter sig som en teknisk termoplast med hög klarhet tills den överhettas, överklipps eller matas med för mycket fukt. Då kan den gulna, bilda geler eller producera bubblor som förstör den optiska kvaliteten.
Den praktiska slutsatsen är enkel: en PMMA-strängsprutningslinje i akryl bör väljas utifrån vridmomentdensitet, skruvgeometri, vakuumventilation, matningsnoggrannhet, temperaturkontroll och pelletiseringsmetod, inte enbart av motorkilowatt. Den här guiden förklarar vad PMMA är, var extrudering passar, vilka linjedetaljer som spelar roll och vad som ska verifieras innan köp.
Vad akryl PMMA är och varför det extruderas
PMMA är en transparent termoplast tillverkad av metylmetakrylat. Den är värderad för optisk klarhet, styvhet, väderbeständighet utomhus och ythårdhet. Enligt publicerade polymerdatablad har PMMA för allmänt bruk vanligtvis en densitet runt 1,17 till 1,20 g/cm3, ljustransmission nära 92 % och en värmeavböjningstemperatur ofta i intervallet 80 till 100 °C, beroende på kvalitet. Det är inte samma sak som polykarbonat: PMMA är tydligare och mer reptåligt, men det är sprödare och mindre slagtåligt.
Extrudering är viktigt eftersom inte alla PMMA-produkter är gjutna. Gjutna PMMA-skivor tillverkas genom att hälla monomer mellan glasskivor. Extruderade PMMA-skivor, profiler, rör och föreningar tillverkas genom att smälta och forma polymerpellets. Extrudering ger snabbare cykler, hårdare tjocklekskontroll och enklare kontinuerlig produktion. För blandare kan en dubbelskruvextruder också blanda PMMA med slagmodifierare, UV-stabilisatorer, färgämnen eller andra polymerer.
PMMA betyg och bearbetningsfönster
Akryl PMMA är inte ett enda recept. Allmänna betyg fokuserar på klarhet och styvhet. Slagmodifierade kvaliteter byter ut viss tydlighet mot seghet. Värmebeständiga kvaliteter höjer mjukningspunkten men minskar bearbetningsfönstret. Extruderingskvaliteter levereras vanligtvis som pellets och kan redan innehålla smörjmedel eller stabilisatorer. Tabellen nedan sammanfattar typiska köparöverväganden, inte fasta specifikationer.
| Betygstyp | Vanligt bruk | Varning vid extrudering |
|---|---|---|
| Allmänt PMMA | Optisk plåt, display, belysning | Fukttorkning och låg skjuvning är avgörande |
| Impact-modifierad PMMA | Skyltning, profiler, hållbara delar | Lägre smälttemperatur hjälper till att bevara slaghållfastheten |
| Värmebeständig PMMA | Biltrim, linser, industriskydd | Smalare fönster; undvika döda punkter och överhettning |
| Extruderingskvalitet PMMA | Plåt, rör, profil, pelletisering | Konsekvent matning och vakuumventilation förbättrar klarheten |
En praktisk utgångspunkt för många PMMA extruderingskvaliteter är torkning vid 80 till 100 °C i 2 till 4 timmar, sedan bearbetning med smälttemperaturer ungefär mellan 200 och 250 °C. Dessa siffror är inte universella. En värmebeständig kvalitet kan behöva den övre änden, medan en slagmodifierad kvalitet kan föredra den nedre änden. Det viktiga är att PMMA har liten tolerans för fukt och överdriven skjuvvärme.
Typiska värden från offentliga polymerdatablad; kvalitet, tjocklek och mätmetod påverkar resultaten.
 KTS High Performance Series Engineering Plastic Extrusion Line KTS High Performance Series-sidan listar tio extruderingsmodeller av teknisk plast med Do/Di, specifikt vridmoment, hastighet och effektdata för kontrollerad smältning. Visa produkt →
Twin-Screw Extrusion: Där PMMA-linjer lyckas eller misslyckas
Vid dubbelskruvsträngsprutning bearbetas PMMA vanligtvis på ett av två sätt: direkt strängsprutning av plåt eller profil, eller blandning och pelletisering före ett andra formningssteg. Båda vägarna är beroende av kontrollerad smältning. PMMA har hög smältviskositet, så det genererar skjuvvärme snabbt. Om skruvkonfigurationen är för aggressiv kan polymeren brytas ned innan operatören ser ett temperaturlarm.
En framgångsrik PMMA-linje inkluderar vanligtvis: en gravimetrisk matare för konsekvent dosering; ett torksystem uppströms; en samroterande dubbelskruvextruder med en måttlig skjuvskruvprofil; vakuumventilation för fukt och flyktiga ämnen; en smältpump eller skärmväxlare när tryckstabilitet spelar roll; och ett pelletiserings- eller formsystem anpassat till målprodukten. För blandning är specifikt vridmoment en användbar indikator. KUNWEI uppger att de har designat dubbelskruvextrudrar med specifikt vridmoment upp till 14 Nm/cm3 för blandningsindustrin. Högre vridmomentdensitet kan ge mer effekt per skruvstorlek, men det kräver också bättre skruvkylning och processkontroll.
Endast schematiskt. Den faktiska linjelayouten beror på utdata, pelletsform och nedströmsformning.
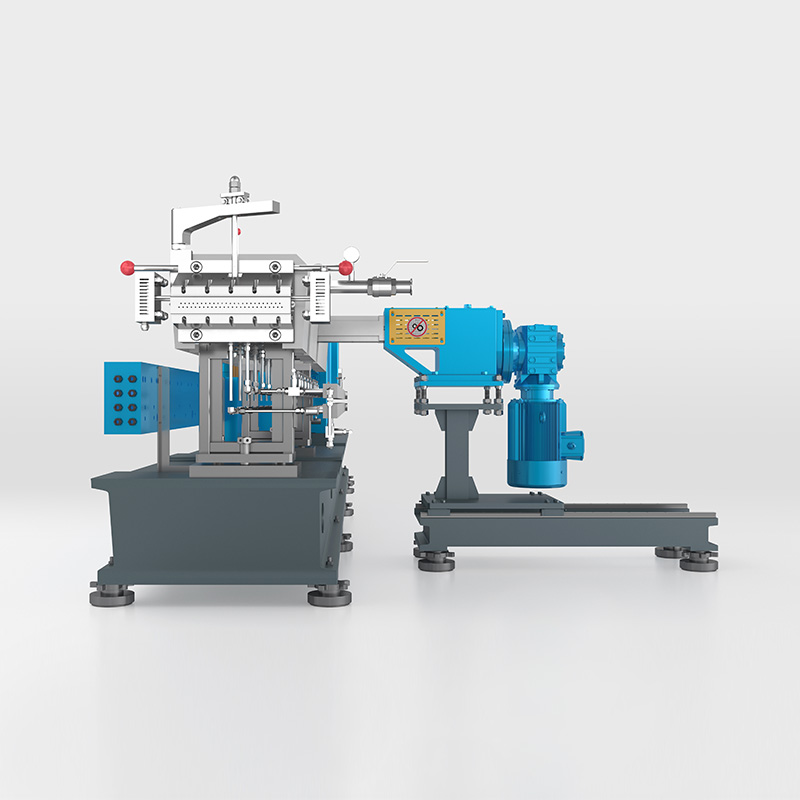 KTD produktionslinje med dubbelskruvextruder med hög volym KTD High Volume Series-sidan listar modeller och vridmoment, hastighet och effektdata för högvridmomentblandning av fyllda, reaktiva eller skjuvkänsliga material. Visa produkt →
Blandnings- och pelletiseringsval för akryl-PMMA
När PMMA blandas är målet enhetlig dispersion utan att förstöra molekylvikten. En samroterande dubbelskruvsextruder med modulära skruvelement låter processorn balansera transport, smältning, blandning och ventilering. För höga fyllmedel eller tillsatser kan en sidomatare lägga till mineralfyllmedel eller förstärkningsmedel nedströms, efter att polymeren redan har smält. Det minskar skruvslitage och undviker matningsproblem.
Pelletisering är nästa beslut. Strängpelletisering ger bra visuell inspektion och fungerar bra för många PMMA-föreningar, men det kräver noggrann kylning. Undervattenspelletering ger runda pellets och kan hantera högre effekt, men den behöver en ren formyta och stabilt smälttryck. Vattenring-skärning med hett ansikte är ett annat alternativ för vissa föreningar. En begagnad eller befintlig linje kan ibland uppgraderas istället för att ersättas; till exempel en teknisk plastpelletiseringslinje kan omarbetas med nya skruvelement, matare och kontroller när polymerportföljen förändras.
Köpare bör be om en provkörning med sitt eget PMMA-betyg. Försöket ska mäta effekt, smälttemperatur, vridmoment, vakuumnivå, pelletsform och gulning. Om leverantören inte kan visa hur linjen hanterar fukt och skjuvvärme är offerten ofullständig.
 Undervattens pelletiseringssystem för skruvextruder nedströms ledningar Undervattensformiga pelletsskärningar smälter till granulat i cirkulerande vatten, vilket hjälper till att minska damm och stödja återanvändning av kylvatten. Visa produkt →
Nedströms utrustning och efterbehandlingskvalitet
PMMA-pellets och ark bedöms visuellt. En linje som ger acceptabla mekaniska egenskaper men synliga svarta fläckar, bubblor eller färgskiftning kommer fortfarande att misslyckas på marknaden. Nedströmsutrustning förtjänar därför lika mycket uppmärksamhet som extrudern. Matningsnoggrannhet påverkar formuleringens konsistens. Vakuumventilation påverkar nivåerna av bubblor och gel. Filtrering påverkar fläckar. Skärning och kylning påverkar pelletsform och damm.
För plåt- och profilextrudering bestämmer formen, kalandreringen, kylningen och avdragningssystemet tjocklekstolerans och ytfinish. För blandning bestämmer pelletiseringsanordningen, vattensystemet och klassificeraren bulkdensitet och nedströms matningsbeteende. En PMMA-linje behöver ofta ett avdammnings- eller siktningssteg, eftersom fina partiklar kan orsaka matningsstötar och optiska defekter. Det bästa upphandlingssättet är att först definiera den slutliga produkten och sedan arbeta bakåt för att skruva konstruktionen och nedströmsutrustningen.
Viktiga specifikationer, toleranser och upphandlingsrisker
PMMA-extrudering är mindre förlåtande än många råvarupolymerer, så specifikationer bör skrivas med toleranser. En praktisk specifikation kan kräva smälttemperaturstabilitet inom plus eller minus 3 °C, vakuumventilering som kan nå en definierad vakuumnivå, pelletslängdvariation inom ett angivet intervall och skruvelement gjorda av slitstarkt material när fyllmedel används. De exakta siffrorna beror på kvalitet, produktion och produkt.
Vanliga upphandlingsrisker inkluderar att endast jämföra motoreffekt, ignorera specifikt vridmoment; underskattning av torkning och ventilering; välja en pelletiseringsanordning utan att testa smältan; och acceptera en skruvdesign kopierad från en annan polymer. En PMMA-förening kan se bra ut vid låg effekt och misslyckas med full hastighet. Av den anledningen bör acceptanstestning inkludera en ihållande körning vid målutgång, inte en kort demonstration.
Granska även serviceåtkomst. PMMA-linjer behöver ofta rengöras vid gradbyten. Fatfoder, skruvelement, stansplattor och pelletiseringsblad bör vara tillgängliga utan överdriven stilleståndstid. Tillgängligheten av reservdelar är viktig, särskilt för vakuumtätningar, värmeelement och fräsnav. En begagnad eller renoverad linje kan vara attraktiv, men bara om skruvgeometrin och kontrollerna är omkonstruerade för akryl. A masterbatch tvåskruvs extruderingspelletiseringslinje uppgradering kan illustrera hur utfodrings-, blandnings- och pelletssektioner anpassas när materialet ändras.
FAQ: Akryl PMMA extrudering och utrustning
F1: Vad används akryl PMMA till?
PMMA används för skyltar, belysningsskydd, displayark, biltrim, medicinsk utrustning och optiska delar. Den blandas också till pellets för extrudering och formsprutning.
F2: Är PMMA detsamma som akryl?
Ja, i vardagsbruk betyder akryl vanligtvis PMMA. Strängt taget är akryl en familj av polymerer, medan PMMA är den vanligaste transparenta akrylplasten.
F3: Kan PMMA extruderas?
Ja. Extruderade PMMA-skivor, profiler, rör och pelletsprodukter är vanliga. Nyckeln är kontrollerad torkning, måttlig skjuvning och stabil smälttemperatur.
F4: Vad är skillnaden mellan gjuten och extruderad PMMA?
Gjuten PMMA tillverkas genom att hälla monomer i formar eller mellan glasskivor. Extruderad PMMA tillverkas genom att smälta pellets. Extruderade kvaliteter erbjuder vanligtvis hårdare tjocklekskontroll och snabbare produktion.
F5: Varför behöver PMMA torkas före extrudering?
PMMA absorberar fukt. Om det inte torkas förvandlas vattnet till ånga i tunnan, vilket orsakar bubblor, silverränder och dålig ytkvalitet. Typisk torkning är 80 till 100 °C i 2 till 4 timmar.
F6: Vilken dubbelskruvextruder är bäst för PMMA-blandning?
En samroterande dubbelskruvsextruder med tillräcklig vridmomentdensitet, skonsam skruvgeometri, vakuumventilation och noggrann gravimetrisk matning är vanligtvis att föredra. Den exakta konfigurationen måste testas med den specifika PMMA-kvaliteten.
För akryl PMMA-projekt är den säkraste vägen att definiera det optiska eller mekaniska målet, bekräfta hartskvaliteten, torka den ordentligt och testa den föreslagna skruven och nedströmsutrustningen under verkliga produktionsförhållanden. En linje som skyddar smältkvalitet kommer vanligtvis att överträffa en lägre kostnadslinje som bara ser konkurrenskraftig ut på papper.


