

 ENG
En omvandlare som körde en 30 % kalciumkarbonatfylld PP-plåtlinje tillbringade en vecka med att jaga svarta fläckar som endast dök upp i en färg. Pigmentleverantören hade inget fel. En ny färgförråd hade kommit med en grövre dispersionsgrad och en 4% minskning, och den befintliga skruvprofilen kunde inte blöta ut pigmentet vid den belastningen. Typ, dosering och maskininställningar hade valts av tre olika personer, och ingen hade kontrollerat dem mot varandra.
Det är den praktiska lärdomen bakom detta ämne: masterbatchtyper, applikationer och tillverkningsprocessen utgör en beslutskedja, inte tre separata ämnen. Välj typ efter funktion, bekräfta den mot applikationens spridnings- och efterlevnadsgränser, verifiera sedan att processvägen kan leverera den spridningen vid den utgång du behöver. Få rätt beställning och de flesta kvalitetsproblem försvinner innan den första pelleten skärs.
Kort sagt är en masterbatch en koncentrerad pigment- eller tillsatsförpackning, vanligtvis 5 % till 85 % fasta ämnen, dispergerad i ett bärarharts och levereras som pellets eller mikropellets. Det släpps ner i den slutliga polymeren med ungefär 1–5 % för färg- och tillsatskvaliteter, och vid högre förhållanden för fyllmedelskoncentrat. Tillverkningsprocessen finns för att bygga det koncentratet och för att hålla varje partikel jämnt fördelad inuti den.
Masterbatch-typer: fyra sätt att klassificera, ett sätt att välja
Industrin sorterar masterbatches längs fyra axlar: funktion (vad den gör), bärare (vad den är kompatibel med), färgfamilj (svart, vit, färg) och slutprocess (sprutning, formblåsning, film, spinning). För processdesign, funktion och bärare avgör nästan allt; slutprocessen avgör minskningsförhållandet och spridningskvaliteten du måste uppnå.
| Typ | Bärare och typiska fasta ämnen | Funktion | Typiska tillämpningar | Vad köpare kollar |
|---|---|---|---|---|
| Vit | PE eller PP bärare, 50–70 % TiO2 | Opacifierande och blekande | Film, påsar, rör, ark, injektionsdelar | Döljande kraft, blå underton, TiO2-agglomerat |
| Svart | PE-bärare, 25–45 % kimrök | Färg plus UV-skydd | Bevattningsrör, geosyntetik, kabelmantel | Kolsvart struktur, filtertryckvärde |
| Färg | Bärare anpassad till harts, 20–50 % pigment | Varumärke och produktfärg | Förpackningar, konsumentvaror, biltrim | Färg difference tolerance, pigment heat stability |
| Tillsats | 5–20 % aktiv ingrediens i en kompatibel bärare | UV, antioxidant, slip, antiblock, flamskyddsmedel, antistatisk | Film, fiber, kabel, tekniska delar | Aktivt innehåll, operatörskompatibilitet, migrering |
| Filler | 70–85 % CaCO3 eller talk | Kostnadsreduktion, styvhet, dimensionsstabilitet | Plåt, profiler, rör, gjutna delar | Top-cut partikelstorlek, fukt, bulkdensitet |
Ansökningar avgör specifikationen, inte tvärtom
Applikationskrav översätts direkt till processinställningar. Tre faktorer dominerar samtalet i nästan varje förfrågan.
- Nedsänkt förhållande. Tunn film kan löpa med 1–2 % masterbatch, tjockt ark vid 4–6 %. Ett lågt förhållande kräver ett finare, bättre dispergerat koncentrat; ett högt utväxling ger skruven mer material att arbeta med men pressar vridmoment och matningsstabilitet.
- Dispersion kontra filtrering. Film och fiber tål nästan inga agglomerat, så koncentratets filtertryckvärde har större betydelse än dess färgstyrka. Gjutna delar och profiler är mycket mer förlåtande.
- Termiskt och regulatoriskt hölje. Kvaliteter för livsmedelskontakt, pigmentvärmestabilitet och bärarsmältpunkt begränsar alla valet innan utrustning diskuteras.
Typiska parningar ser ut så här: förpackningsfilm och påsar använder vita och färgade masterbatches på PE-bärare med 1–3 %; rör och bevattningsledningar använder svart koncentrat för UV-skydd plus fyllmedelsförråd för styvhet och kostnad; tråd och kabel lutar sig mot flamskyddande och svarta kvaliteter med kraftig filtrering; bilinteriördelar behöver snäv färgtolerans och värmeåldring; fiber och nonwoven kräver lågt gelantal och en bärare anpassad till spinningstemperaturen; tekniska plaster och elektriska komponenter behöver bärare med högre temperaturer som PA, PBT eller PC/ABS-blandningar.
Tillverkningsprocessen, steg för steg
Sekvensen är anmärkningsvärt stabil mellan producenter. Det som förändras är utrustningen bakom varje steg.
- Vägning och dosering. Pigment, tillsats, bärare och vax vägs gravimetriskt, med en typisk doseringsnoggrannhet runt ±0,5 % för de aktiva ingredienserna. Fel här kan inte korrigeras nedströms.
- Förblandning. En höghastighetsblandare väter pigmentet med vax eller dispergeringsmedel och bryter upp lösa agglomerat. Pulverbulkdensitet och fuktighet registreras, eftersom båda påverkar utfodringen senare.
- Smältblandning. En samroterande dubbelskruvsextruder mjukgör blandningen och applicerar sedan dispersiv blandning genom knådningsblock och distribuerande blandning genom transportelement. Vakuumventilation tar bort fukt och flyktiga ämnen; ett valfritt smältfilter skyddar nedströmsutrustning.
- Pelletisering. Strängpelletering med vattenbad, skärning med varm yta med vattenring eller undervattenspelletering, vald av genomströmning och smältstyrka.
- Avvattning och torkning. En centrifugaltork eller luftkniv tar bort ytvatten innan pelletsen når silen.
- Siktning. En vibrerande sikt remsar av finkorn och överdimensioner, vilket är där problem med pelletsdamm brukar lösas.
- Testning och packning. Filtertryckvärde, färgskillnad, fukt, askhalt och pelletsgeometri kontrolleras innan packning i 25 kg påsar eller oktabiner.
Tre produktionsvägar samexisterar
- Kontinuerlig tvåskruvsblandning är den dominerande vägen för färg, svart, vit och additiv masterbatcher: kort uppehållstid, stark dispersiv blandning, snabb omställning.
- Batchknådare plus enkelskruv passar mycket höga fyllmedelsbelastningar och värmekänsliga system, väter grova pulver väl men med långsammare rengöring mellan färgerna.
- Torrblandning eller pulverlackering hoppar över smältsteget helt; spridningen beror då på kundens egen extruder, vilket är en risk värd att säga öppet vid urvalet.
Matcha utrustningen till formuleringen
Specifikt vridmoment är den första siffran som är värd att kontrollera. En maskin i klass 9 Nm/cm³ klarar standardfärg och tillsatsarbete bekvämt. En 14 Nm/cm³ skruv, som designen KUNWEI bygger för blandningsarbete, ger mer fri volym per varv, så samma cylinder kan bära ett högre fyllningsförhållande av pulver med låg bulkdensitet innan den når vridmomenttaket. Det är det som gör att fyllmedelsförråd med 80 % laddning kan köras med kommersiella priser snarare än med laboratoriehastigheter.
Skruvkonfigurationen spelar vanligen mer roll än vridmomentet. Dispersiv blandning sker i 45° och 90° knådningsblock placerade efter smältzonen; ett omvänt element bygger den smälttätning som behövs för vakuumventilering; och en sidomatare nedströms smältning låter fyllmedel och förstärkningsmedel komma in som en separat ström istället för att dras genom matarhalsen. För system med höga fyllmedel är nedströmstillsats ofta skillnaden mellan stabil uteffekt och konstant svallning.
 KTS High Performance Twin-Screw Extruder Series Extruderserie med dubbelskruvar med högt vridmoment för teknisk plast, med flera modellstorlekar och vridmoment-/hastighetsalternativ för blandning av produktionslinjer. Visa produkt →
Materialflödesstabilitet börjar vid mataren, inte trumman. Dosering med förlust i vikt håller förhållandet av aktiv ingrediens inom en bråkdel av en procent, medan koniska matare och sidomatare hanterar pulver som överbryggar eller fluidiserar i en konventionell behållare. Att kontrollera matarintervallet mot den faktiska bulkdensiteten för ditt pigment är en fem minuters övning som förhindrar veckors färgavdrift.
 Sidomatare för pulver- och kortfibermatning Tvångsmatande sidoextrudersystem för pulver, korta fibrer eller premix, med undertryckspumpning för att förbättra bulkdensiteten och matningseffektiviteten. Visa produkt →
Pelletisering stänger slingan. Strandpelletering med vattenbad förblir det flexibla valet för små partier och värmekänsliga färger; vattenring med hett ansiktsskärning passar medelhög effekt och föreningar av PVC-typ; undervattenspelletisering klarar hög genomströmning och håller dammutsläppen låga. När en befintlig masterbatch strängsprutningslinje för pelletisering med två skruv håller på att omvärderas, är pelletsmaskinen ofta flaskhalsen snarare än extrudern.
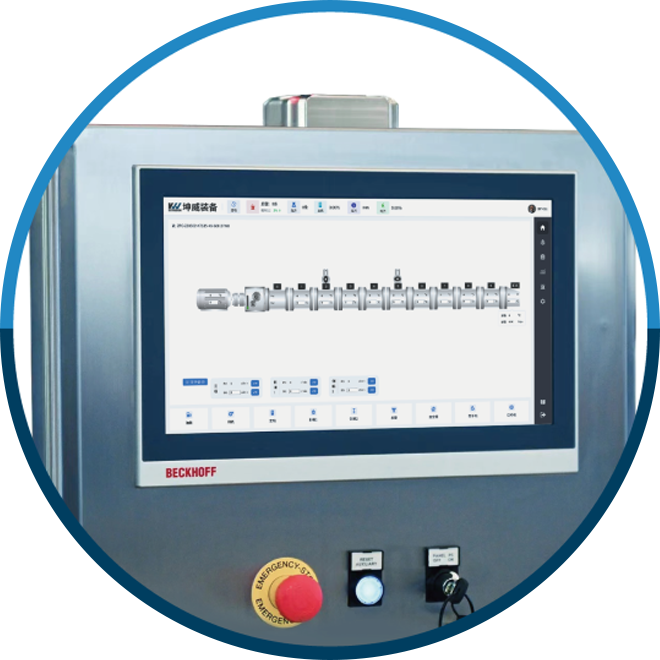 Undervattens pelletiseringssystem för dammreducerad granulering Undervattensformskärningssystem som kyler och formar pellets i en sluten vattenkrets, hjälper till att kontrollera damm och återanvända kylvatten. Visa produkt →
Kvalitetskontroll och de defekter som faktiskt visar sig
De flesta klagomål på en masterbatch-linje går tillbaka till en av sex orsaker. Tabellen nedan är den korta versionen av ett felsökningssamtal som är värt att ha före installationen.
| Symptom | Vanlig orsak | Kontrollera eller fixa |
|---|---|---|
| Fläckar eller gelpartiklar i den sista delen | Otillräckligt dispersivt arbete, kallt foder, pigmentagglomerat | Filtertryckvärdestest, knådningsblockets position, specifik energitillförsel |
| Batch-till-batch färgdrift | Doseringsinexakthet, bärarfel | Verifiera gravimetrisk kalibrering, mät färgskillnaden på en spektrofotometer |
| Bubblor eller tomrum inuti pelleten | Fukt i fillers, svag ventilering | Torka fyllmedel före förblandning, kontrollera vakuumventilation och smälttemperatur |
| Överskott av böter och damm | Fel håldiameter, dålig strängkylning, slitna blad | Vattenbadstemperatur, skärhastighet, knivinspektion |
| Formuppbyggnad och utplåtning | Tillsats bloom, low-melting carrier | Omformulera bärare, polera formytor, se över tillsatsladdning |
| Utgångsfall med hög fyllmedel | Matningszonen är översvämmad, vridmomentgränsen uppnådd | Flytta fyllnadstillsatsen till en sidomatare, se skruvgeometrin |
Färgkvalitet förtjänar en separat notering. Exakt spridning i färgmasterbatch-arbete är nära kopplat till flerstegs matningsdesign : Pigment som tillsätts för tidigt klipps över, tillsätts för sent, det väter aldrig ut. Där skruven inte kan bytas, kan matningssekvensen vanligtvis göra det.


