

 ENG
Stå vid en manuell utfodringsstation under ett skift och mönstret upprepas: operatören öser tillsats från en påse, vågen skjuter över, en del ösas tillbaka och rekordet lyder fortfarande på 25,0 kg. Över åtta ingredienser och tre skift blir dessa små korrigeringar mätbar varians i varje batch. Automatisk ingrediensvägning och dosering ersätter denna mänskligt beroende loop med lastceller, skruvmatare och programmerbar kontroll som låser varje komponent till ett repeterbart mål. Den här artikeln förklarar hur man automatiserar vägning och dosering på en blandningslinje med två skruv: vägningsprinciperna, utrustningsarkitekturen, urvalskriterierna och implementeringsstegen som undviker kostsamma misstag.
Varför automatisera vägning och dosering på en blandningslinje
Affärsfallet börjar med repeterbarhet. En viktförlustmatare mäter sin egen viktminskning över tid och korrigerar skruvhastigheten i realtid, så en förändring av bulkdensiteten förändrar inte längre den levererade massan. Manuell vägning beror istället på operatörens teknik, vågens inställningstid och skopningsmetod – alla källor till slumpmässiga fel.
Vilken automatisering faktiskt förändras
- Noggrannhet som håller över tid: gravimetrisk dosering håller vanligtvis avvikelsen inom ±0,25–0,5 % av börvärdet, medan manuell batchvägning vanligtvis varierar med ±2–3 %.
- Digital recepthantering: målvikter, toleranser och fodersekvenser lagras i styrenheten; varje batch loggas för spårbarhet och kvalitetsrevisioner.
- Renare och säkrare drift: operatörer arbetar borta från damm och upprepade lyft; sluten överföring minskar spill, kontaminering och materialförlust.
- Snabbare byte: att byta recept är en parameterändring på HMI, inte en ommätningsövning med anteckningar och gissningar.
Samma princip gäller för masterbatch, teknisk plast, system med hög fyllning och biologiskt nedbrytbar modifiering: bara det som mäts kan hållas konstant.
Volumetrisk eller gravimetrisk: Bestäm vägningsprincipen först
Det första beslutet är inte vilken matarmodell, utan vilken vägningsprincip. En volymetrisk matare doserar i volym: skruvhastigheten bestämmer produktionen, så om bulkdensiteten skiftar - genom fukt, segregering eller påfyllningspackning - skiftar den levererade massan också. En gravimetrisk matare doserar efter massa: lastceller mäter kontinuerligt vikten och styrenheten justerar hastigheten för att hålla massflödet konstant. För kritiska eller dyra ingredienser, och för de flesta kontinuerliga extruderingsprocesser, är gravimetrisk viktförlustkontroll referenstekniken. Du kan läsa mer om kontrollprincipen bakom viktminskningsmatning i vår detaljerade förklaring.
Ökning i vikt är satsformen för samma idé: material matas in i ett kärl tills vågen når målet och släpps sedan ut. Den passar batchblandning, mindre tillsatser och premixrecept som behöver en fast vikt per cykel. Den praktiska regeln: kontinuerlig extrudering och kritisk dosering bör använda viktminskning; diskreta batchrecept kan använda viktökning; icke-kritiska material med stabil skrymdensitet kan doseras volymetriskt till lägre kostnad.
| Typ av matare | Vägningsprincip | Typisk noggrannhet | Passar bäst för | Se upp för |
|---|---|---|---|---|
| Matare för viktminskning | Gravimetrisk, kontinuerlig | ±0,25–0,5 % av börvärdet | Pulver, pellets och lågdostillsatser på extruderingslinjer | Påfyllningscykeln stör kortvarigt mätningen |
| Automatisk viktmatare | Gravimetrisk, batch (ökning i vikt) | ±0,5–1 % av målet | Diskreta batchrecept, mindre ingredienser | Cykeltid per batch |
| Volumetrisk skruvmatare | Volumetrisk | ±1–2 % av börvärdet | Stabila bulkdensitetsmaterial, grova pellets | Förändringar i densitetsdrift gav massa |
| Konisk (avsmalnande) matare | Volumetrisk, can be gravimetric | Beror på konfiguration | Lågdostillsatser och system med höga fyllmedel | Konisk geometri måste matcha pulverflödet |
Jämför de två kontrollmetoderna på ett ögonblick
Radardiagrammet nedan jämför volymetrisk och gravimetrisk dosering över de fem kriterierna som betyder mest på en sammansättningslinje. Gravimetrisk kontroll vinner på noggrannhet och kontinuerlig processkondition till priset av högre initialinvestering; volymetrisk kontroll förblir attraktiv när toleranserna är lättade.
Hur verklig noggrannhet kan jämföras
Noggrannhetssiffror avser den maximala avvikelsen från börvärdet under stabila förhållanden. Gapet mellan manuell övning och gravimetrisk kontroll är varifrån avkastningen på automatisering kommer.
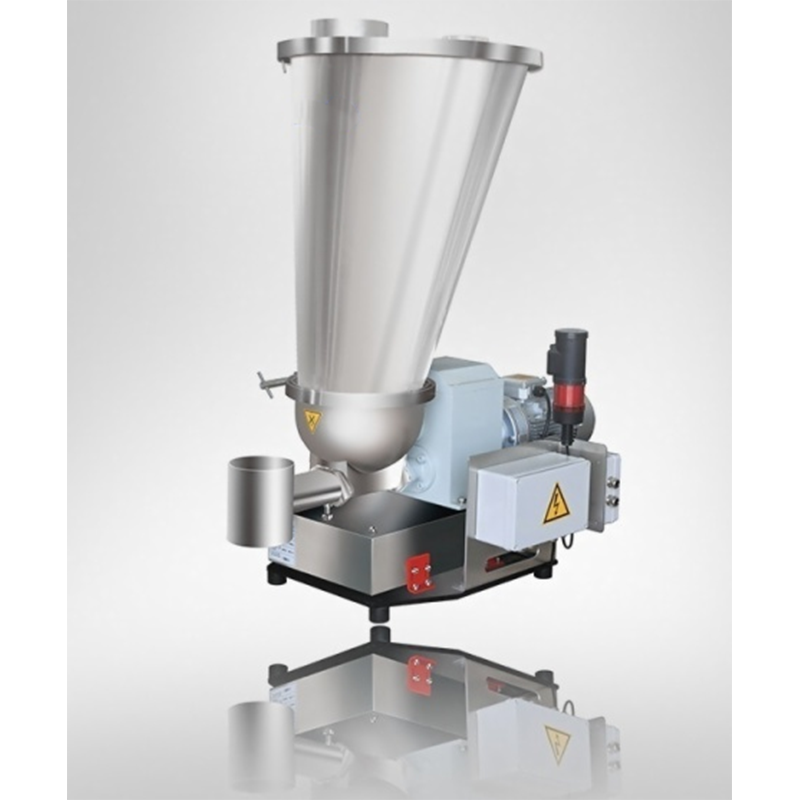 Gravimetrisk viktminskningsmatare med integrerad kontroll Denna lösning kombinerar lagring, vägning, transport och dosering med sluten slinga för kontinuerliga blandningslinjer. Den passar operatörer som söker exakt gravimetrisk kontroll och automatisering för att minska avvikelsen från börvärdet. Visa produkt →
Anatomi av ett automatiserat doseringssystem för en extruderingslinje
En automatiserad doseringsstation är en kedja av fyra funktioner: lagring och utmatning, vägning, transport in i processen och kontroll. Schemat nedan visar en typisk konfiguration på en blandningslinje med två skruv - en viktförlustmatare med behållare och lastceller som matar trumman, en sidomatare för högfyllningspulver och ett centralt styrskåp som kör recepten och dosering med sluten slinga.
Material lämnar tratten och passerar genom matarskruven; lastcellsmodulen rapporterar viktminskning till styrenheten; regulatorn justerar skruvhastigheten kontinuerligt; och varje doseringshändelse registreras mot batchnumret. Samma arkitektur skalar från en enda matare till en komplett blandningslinje med tio eller fler ingredienser.
Effekten på processstabiliteten visar sig snabbt i batchdata. I den illustrativa trenden nedan vandrar en manuell station allt eftersom operatörer och materialegenskaper förändras, medan den automatiserade linjen håller ett smalt band runt målvikten.
För satsvis förblandning eller väg-och-dumpningsoperationer utför en automatisk viktmatare dosering med ökad vikt i ett mottagande kärl. Eftersom målvikten skrivs in från HMI tar receptändringar några sekunder, och systemet flaggar automatiskt varje dos som faller utanför toleransen.
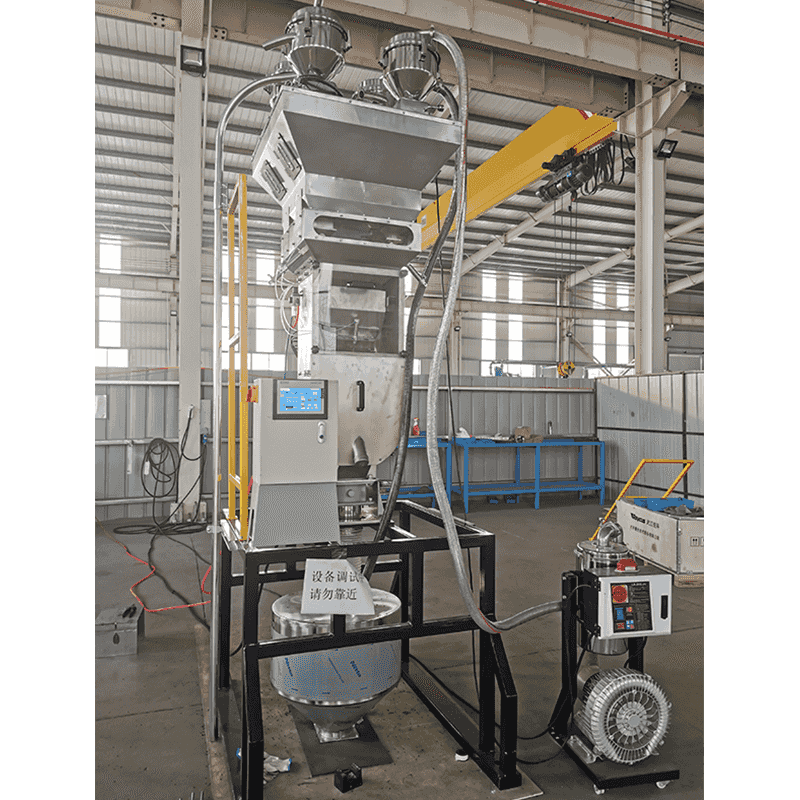 Automatiskt Gain-in-Weight dosering och blandningssystem Detta system är designat för satsvis förblandning eller vägning och dumpning och mäter automatiskt varje ingrediens i mixern. Det förenklar receptändringar via HMI och flaggar doser utanför toleransen för konsekvent produktkvalitet. Visa produkt →
Urvalskriterier och vanliga upphandlingsmisstag
Valet av matare bestäms av pulvret, inte av broschyren. En checklista som täcker materialbeteende och processgränssnitt kommer att förhindra de flesta misslyckade installationer.
- Materialegenskaper: skrymdensitet och dess variation, partikelstorlek, flytbarhet, fukt och temperaturgränser.
- Noggrannhet requirement: definiera toleransen från produktspecifikationen och ange matarnoggrannhet i samma enheter.
- Matningshastighetsintervall: den minsta stabila matningshastigheten spelar vanligtvis större roll än den maximala; en 10:1 turndown är ett vanligt mål.
- Påfyllningsstrategi: vakuum, skruv eller manuell påfyllning måste utformas så att påfyllningstiden är kort i förhållande till magasinets arbetsvolym.
- Rengöring och byte: för frekventa färg- eller materialbyten bestämmer demonteringstid och kontaktytor användbar kapacitet.
- Kontrollgränssnitt: mataren bör byta börvärden, aktuell hastighet, påfyllningsstatus och larm med extruderns PLC utan anpassat protokollarbete.
Där installationer går fel: de vanligaste felen är att välja volymetrisk kontroll för ett material vars densitet varierar, att montera lastceller där vibrationer från extrudern kommer in i vägningsmodulen och att ignorera påfyllningsdynamik - en matare är bara lika exakt som dess påfyllningscykel.
Att eftermontera en befintlig linje är vanligtvis möjligt: matare, lastceller och ett kontrollskåp kan läggas till utan att byta ut extrudern. Vår renoverings- och uppgraderingsprojekt systematiskt täcka sådana fall, från teknisk plast till högfyllda masterbatch-linjer.
För föreningar med 40–80 % fyllmedel – kalciumkarbonat, talk, flamskyddsmedel eller kimrök – är nedströms sidomatning att föredra framför tillsats av huvudtratt. En sidomatare använder en avsmalnande skruv, ofta med undertryckshjälp, för att trycka in pulver med låg bulkdensitet i den delvis smälta polymeren, vilket förbättrar spridningen och minskar slitaget på skruvsektionerna uppströms.
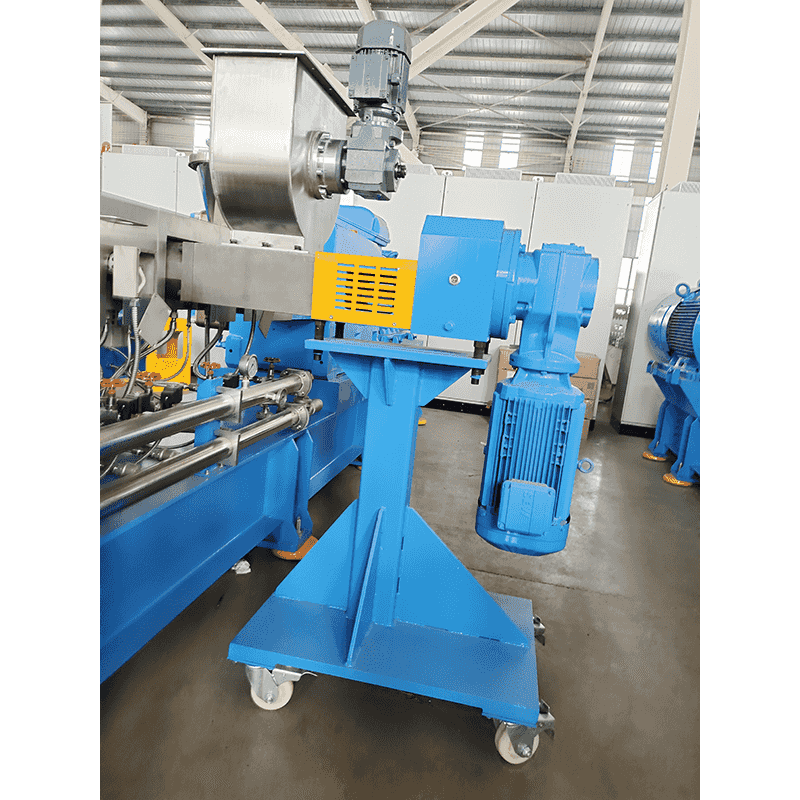 Sidomatare för högfyllning och pulverbearbetning En sidomatare med tvångsmatning som hanterar pulver, korta fibrer eller premixmaterial. Den kan använda undertryckspumpning för att öka bulkdensiteten, vilket förbättrar effektiviteten vid matning av högfyllda föreningar nedströms på dubbelskruvsledningar. Visa produkt →
En praktisk implementeringsväg
Automatisering behöver inte vara en ombyggnad i ett enda steg. En stegvis väg minskar risken och låter operatörerna bygga upp förtroendet med de nya kontrollerna.
- Karaktärisera varje material. Mät skrymdensitet och dess variation, partikelstorlek, flytbarhet, fukt och temperaturgränser. Pulverbeteende avgör matartyp, skruvgeometri och trattdesign.
- Definiera noggrannhetsmålet för varje ingrediens. Härled det från produktspecifikationen, inte från säljarens marknadsföring. Ett masterbatch-färgsystem behöver snävare tolerans än ett lågkostnadsfyllmedel.
- Välj vägningsprincip och matare per komponent. Viktförlust för kontinuerlig kritisk dosering, viktökning för batchtillsatser, sidomatare för nedströms fyllmedel.
- Planera kontrollintegration. Tilldela PLC-ingångar och -utgångar, receptlagring, larm och förreglingslogik med extruderhastighet, plus dataloggning för batchrapporter.
- Installera, kalibrera och validera. Kör en statisk viktkontroll och sedan ett dynamiskt test vid lägsta och maximala matningshastigheter. Ett korrekt avstämt viktminskningssystem bör hålla sin nominella noggrannhet över en 10:1 nedgång.
- Justera påfyllningen och startbeteendet. Påfyllningsnivå, dämpning och hastighetsåtervinning avgör alla om noggrannhet uppnås i produktionen – inte bara i acceptanstestet.
Validering avslöjar vanligtvis två överraskningar: den verkliga bulkdensitetens variation av det inkommande materialet och den mekaniska styvheten som behövs runt vägningsmodulen. Genom att budgetera tid för båda i början undviker man de vanligaste driftsättningsförseningarna.
Vanliga frågor
En viktförlustmatare sitter på lastceller och mäter kontinuerligt vikten på behållaren och materialet. Regulatorn jämför den uppmätta viktminskningen över tid med målmatningshastigheten och justerar skruvhastigheten i realtid, vilket ger gravimetrisk noggrannhet även när bulkdensiteten ändras.
Volumetrisk dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Med matning med förlust i vikt är den typiska noggrannheten ±0,25–0,5 % av börvärdet under stabila förhållanden. Automatiska viktsystem (ökning i vikt) håller vanligtvis ±0,5–1 % av målet. Manuell bulkvägning landar vanligtvis i intervallet ±2–3 % beroende på vågupplösning och operatörsteknik.
Ja. De flesta dubbelskruvlinjer kan eftermonteras utan att byta ut extrudern. Projektet lägger vanligtvis till matare, lastceller och ett styrskåp, mappar om styrlogiken, introducerar HMI-recepthantering och validerar den nya doseringsnoggrannheten innan serieproduktionen startar.
Vid 40–80 % fyllnadsmängd orsakar tillsats av allt pulver i huvudbehållaren dålig spridning och högt skruvslitage. En sidomatare inför fyllmedlet nedströms i den delvis smälta polymeren, ökar pulvrets bulkdensitet genom negativt tryck och förbättrar vätning och genomströmning.
Den tar bort tre felkällor: operatörsteknik, skalavläsningsfördröjningar och densitetsdrift. Recept och larm är reproducerbara, varje batch loggas och mataren korrigerar sig själv kontinuerligt — så att pellets når samma mål från batch till batch.


